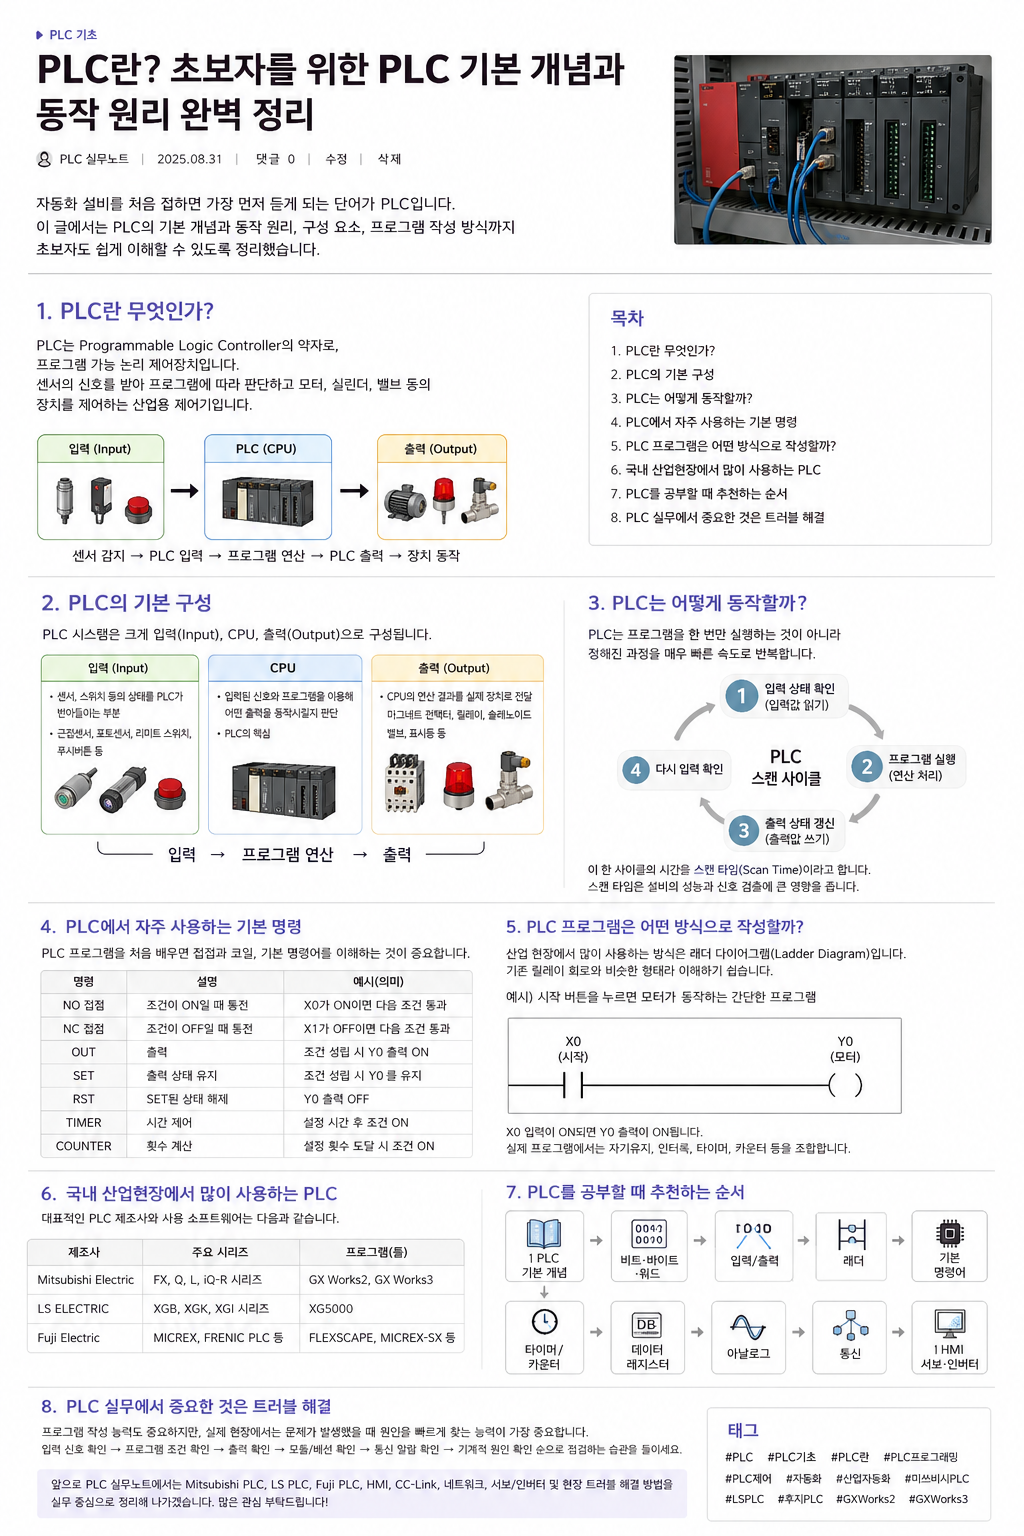
자동화 설비를 처음 접하면 가장 먼저 듣게 되는 단어 중 하나가 PLC입니다.
PLC를 처음 공부하는 분들을 위해 PLC가 무엇인지부터 기본 구성, 동작 원리, 프로그램 작성 방식까지 쉽게 정리해보겠습니다.
1. PLC란 무엇인가?
PLC는 Programmable Logic Controller의 약자로, 프로그램 가능한 논리 제어장치입니다.
쉽게 말하면 센서나 스위치에서 들어오는 신호를 받아 PLC 프로그램에 따라 판단하고 모터, 실린더, 솔레노이드 밸브 등의 장치를 제어하는 산업용 제어기입니다.
자동화 설비의 기본 흐름
센서 감지
↓
PLC 입력
↓
프로그램 연산
↓
PLC 출력
↓
모터·실린더 등 장치 동작
2. PLC의 기본 구성
PLC 시스템은 크게 입력(Input), CPU, 출력(Output)으로 이해하면 쉽습니다.
입력(Input)
외부 장치의 상태를 PLC가 받아들이는 부분입니다.
- 근접센서
- 포토센서
- 리미트 스위치
- 푸시버튼
- 각종 감지센서
CPU
입력된 신호와 작성된 PLC 프로그램을 이용해 어떤 출력을 동작시킬지 판단합니다.
PLC의 핵심이라고 볼 수 있습니다.
출력(Output)
CPU의 연산 결과를 실제 장치로 전달합니다.
- 마그네트 컨택터
- 릴레이
- 솔레노이드 밸브
- 표시등
- 각종 구동장치
입력 → 프로그램 연산 → 출력
3. PLC는 어떻게 동작할까?
PLC를 이해할 때 중요한 개념 중 하나가 스캔(Scan)입니다.
PLC는 프로그램을 한 번 실행하고 끝나는 것이 아니라 정해진 과정을 매우 빠른 속도로 계속 반복합니다.
입력 상태 확인
↓
프로그램 실행
↓
출력 상태 갱신
↓
다시 입력 확인
이 한 사이클에 걸리는 시간을 스캔 타임(Scan Time)이라고 합니다.
스캔 타임은 실제 자동화 현장에서 상당히 중요한 개념입니다.
매우 짧은 시간 동안만 ON되는 센서 신호의 경우 PLC에서 정상적으로 검출하지 못하는 상황이 발생할 수도 있습니다.
고속으로 동작하는 설비에서는 일반 입력 외에도 고속 입력, 인터럽트, 고속 카운터 등의 기능을 사용하기도 합니다.
4. PLC에서 자주 사용하는 기본 명령
| 명령 | 설명 |
|---|---|
| NO 접점 | 조건이 ON일 때 통전 |
| NC 접점 | 조건이 OFF일 때 통전 |
| OUT | 출력을 동작시키는 명령 |
| SET | 출력 상태 유지 |
| RST | SET 상태 해제 |
| TIMER | 시간 제어 |
| COUNTER | 횟수 제어 |
5. PLC 프로그램은 어떤 방식으로 작성할까?
산업 현장에서 많이 사용하는 PLC 프로그램 방식 중 하나가 래더 다이어그램(Ladder Diagram)입니다.
래더 프로그램은 기존 릴레이 제어회로와 비슷한 형태이기 때문에 전기회로를 알고 있다면 비교적 쉽게 이해할 수 있습니다.
X0(시작 버튼) ---------------- Y0(모터)
X0 입력이 ON되면 프로그램 조건이 성립하여 Y0 출력이 ON되는 방식입니다.
실제 자동화 설비에서는 여기에 자기유지, 인터록, 타이머, 카운터 등의 조건을 조합하여 프로그램을 구성합니다.
6. 산업현장에서 많이 사용하는 PLC
Mitsubishi Electric
대표 시리즈
FX / Q / L / iQ-R 등
프로그램
GX Works2 / GX Works3
LS ELECTRIC
대표 시리즈
XGB / XGK / XGI 등
프로그램
XG5000
Fuji Electric
MICREX 계열 등의 PLC가 산업현장에서 사용됩니다.
PLC 제조사에 따라 디바이스 주소, 명령어, 통신 설정, 프로그래밍 소프트웨어 등에 차이가 있습니다.
7. PLC를 공부할 때 추천하는 순서
- PLC 기본 개념
- 비트·바이트·워드
- 입력과 출력
- 래더 프로그램
- 자기유지와 인터록
- 타이머와 카운터
- 데이터 레지스터
- 아날로그 입출력
- PLC 통신
- HMI
- 인버터·서보
기본 개념부터 순서대로 이해하면 실제 PLC 프로그램을 분석할 때 훨씬 쉽게 접근할 수 있습니다.
8. PLC 실무에서 중요한 것은 트러블 해결
PLC 프로그램을 작성하는 능력도 중요하지만 실제 산업현장에서는 문제가 발생했을 때 원인을 빠르게 찾는 능력이 매우 중요합니다.
입력 신호 확인
↓
PLC 프로그램 조건 확인
↓
출력 신호 확인
↓
출력 모듈 및 배선 확인
↓
통신 알람 확인
↓
기계적인 문제 확인
무조건 PLC 프로그램 문제라고 판단하기보다는 입력부터 출력까지 하나씩 확인하는 습관이 중요합니다.
앞으로 PLC 실무노트에서는 Mitsubishi PLC, LS PLC, Fuji PLC, HMI, CC-Link, 산업용 네트워크, 서보·인버터 및 현장에서 발생하는 각종 트러블 해결 방법을 실무 중심으로 정리하겠습니다.
'PLC 기초' 카테고리의 다른 글
| PLC 인터록(Interlock)이란? 정역회전 래더 프로그램과 실제 사용 예제 (0) | 2026.09.01 |
|---|---|
| PLC 자기유지 회로란? START·STOP 래더 프로그램 원리와 예제 (0) | 2026.09.01 |
| PLC NO접점 NC접점 차이란? 래더 프로그램 예제로 쉽게 이해하기 (0) | 2026.09.01 |
| PLC 입력과 출력이란? X·Y 디바이스부터 센서 배선까지 쉽게 정리 (0) | 2026.09.01 |
| PLC 비트·바이트·워드란? 초보자를 위한 데이터 단위와 디바이스 개념 정리 (0) | 2026.08.31 |


댓글