PLC 프로그램에서는 시간을 기준으로 동작을 제어하는 타이머뿐만 아니라 횟수를 기준으로 동작을 제어하는 카운터(Counter)도 매우 자주 사용합니다.
예를 들어 제품이 센서를 10번 통과하면 컨베이어를 정지시키거나, 실린더가 일정 횟수 동작하면 알람을 발생시키는 프로그램을 만들 수 있습니다.
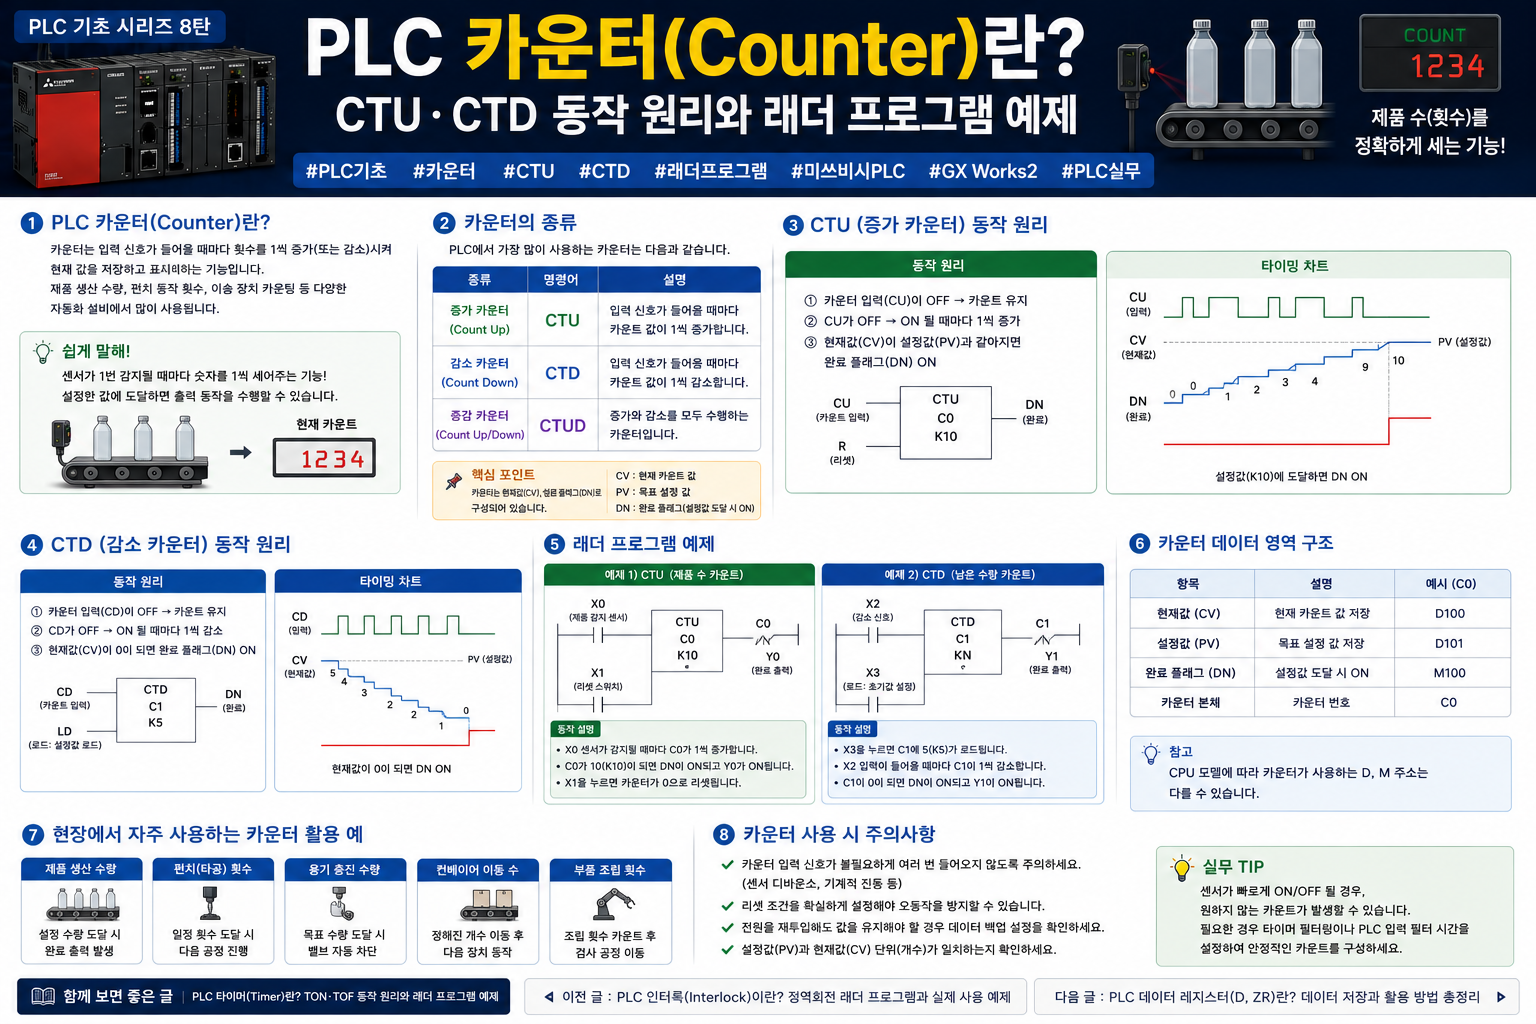
이번 글에서는 PLC 카운터의 기본 원리와 CTU·CTD 동작 방식, 래더 프로그램 예제, 카운터 리셋 방법까지 쉽게 정리해보겠습니다.
1. PLC 카운터(Counter)란?
PLC 카운터(Counter)는 입력 신호가 들어온 횟수를 계산하여 설정된 횟수에 도달했을 때 특정 조건을 ON시키는 기능입니다.
쉽게 말하면 PLC 프로그램 안에 있는 전자식 계수기라고 생각하면 됩니다.
예를 들어 제품 감지 센서가 5번 ON되었을 때 다음 공정을 시작하도록 프로그램을 만들 수 있습니다.
제품 감지
↓
카운터 +1
↓
5회 도달
↓
카운터 완료 조건 ON
↓
다음 장치 동작
2. PLC 카운터는 언제 사용할까?
산업현장에서는 다음과 같은 상황에서 카운터를 사용할 수 있습니다.
- 생산 제품 수량 계산
- 센서 감지 횟수 계산
- 실린더 동작 횟수 관리
- 부품 투입 개수 확인
- 포장 수량 계산
- 공정 반복 횟수 제어
- 설비 유지보수 주기 관리
특히 자동화 설비에서 제품이나 부품의 개수를 기준으로 다음 동작을 결정해야 할 때 매우 유용합니다.
3. CTU 카운터란?
CTU(Count Up)는 입력 신호가 들어올 때마다 현재값을 증가시키는 업 카운터입니다.
예를 들어 설정값이 5라면 입력 신호가 들어올 때마다 다음과 같이 증가합니다.
0 → 1 → 2 → 3 → 4 → 5
현재값이 설정값에 도달하면 카운터 완료 조건을 이용하여 다른 출력을 동작시킬 수 있습니다.
4. CTU 래더 프로그램 예제
제품 감지 센서 X0가 5번 동작하면 Y0 출력을 ON시키는 예제를 생각해보겠습니다.
X0 ------------------------ [ C0 K5 ]

C0 ------------------------ ( Y0 )
X0가 OFF에서 ON으로 변할 때마다 카운터 C0의 현재값이 증가합니다.
C0가 설정값 K5에 도달하면 C0 완료 조건이 성립하고 Y0가 ON됩니다.
중요: 일반적으로 카운터는 입력이 계속 ON되어 있는 시간보다 입력 신호의 변화 횟수를 기준으로 계산합니다.
5. 카운터 동작 순서
| 입력 횟수 | C0 현재값 | C0 완료 | Y0 |
|---|---|---|---|
| 0회 | 0 | OFF | OFF |
| 1회 | 1 | OFF | OFF |
| 3회 | 3 | OFF | OFF |
| 5회 | 5 | ON | ON |
즉 설정값에 도달하기 전까지는 완료 조건이 OFF이고, 지정한 횟수에 도달하면 완료 조건이 ON됩니다.
6. 카운터 리셋(RST)은 왜 필요할까?
카운터가 설정값에 도달했다고 해서 자동으로 다시 0부터 시작하는 것은 아닙니다.
새로운 생산 사이클을 시작하려면 카운터 현재값과 완료 상태를 초기화해야 하는 경우가 많습니다.
미쓰비시 PLC에서는 다음과 같이 RST 명령을 이용해 카운터를 초기화할 수 있습니다.
X1 ------------------------ [ RST C0 ]
X1 리셋 조건이 ON되면 C0의 현재값과 완료 상태가 초기화됩니다.
따라서 실제 프로그램에서는 카운트 조건과 리셋 조건을 함께 설계하는 것이 중요합니다.
7. CTD 카운터란?
CTD(Count Down)는 현재값을 하나씩 감소시키는 다운 카운터 개념입니다.
예를 들어 초기값이 10이라면 입력 신호에 따라 다음과 같이 감소할 수 있습니다.
10 → 9 → 8 → 7 → ··· → 1 → 0
남은 수량이나 잔여 횟수를 계산해야 하는 프로그램에서 사용할 수 있습니다.
주의: CTU·CTD 명령의 명칭과 사용 방식은 PLC 제조사 및 CPU 종류에 따라 차이가 있습니다. 미쓰비시 PLC에서는 사용하는 CPU와 명령 체계에 맞는 프로그래밍 매뉴얼을 확인해야 합니다.
8. 카운터와 타이머의 차이
| 구분 | 타이머 | 카운터 |
|---|---|---|
| 기준 | 시간 | 횟수 |
| 대표 사용 | 5초 후 동작 | 5회 후 동작 |
| 입력 | 조건 유지 시간 | 입력 신호 횟수 |
| 예시 | 모터 지연 운전 | 제품 수량 계산 |
쉽게 기억하면 타이머는 시간을 세고, 카운터는 횟수를 센다고 이해하면 됩니다.
9. 제품 수량 카운트 실무 예제
컨베이어에서 제품이 한 개씩 이동하고 포토센서 X10이 제품을 감지한다고 가정해보겠습니다.
박스 하나에 제품 20개를 넣어야 한다면 다음과 같은 흐름으로 프로그램을 구성할 수 있습니다.
제품 통과
↓
X10 센서 감지
↓
카운터 +1
↓
20개 도달
↓
컨베이어 정지
↓
박스 교체
↓
카운터 리셋
이처럼 카운터를 사용하면 생산수량을 기준으로 공정 동작을 쉽게 제어할 수 있습니다.
10. 카운터 값이 이상하게 증가할 때
현장에서 카운터를 사용하다 보면 제품은 한 개만 지나갔는데 카운터가 두 번 이상 증가하는 문제가 발생할 수 있습니다.
이 경우 다음 항목을 확인해보는 것이 좋습니다.
- 센서 신호가 흔들리거나 채터링이 발생하는지 확인
- 제품이 센서 앞에서 반복적으로 움직이는지 확인
- PLC 입력이 짧은 시간 동안 여러 번 ON/OFF되는지 확인
- 카운터 명령이 프로그램 여러 곳에서 사용되는지 확인
- 카운트 조건에 원샷 또는 상승엣지 처리가 필요한지 확인
- 센서 설치 위치와 감지 거리를 확인
단순히 카운터 명령만 확인하기보다 실제 입력 신호가 어떻게 변하고 있는지 모니터링하는 것이 중요합니다.
11. 카운터가 증가하지 않을 때 확인할 부분
카운터 값이 올라가지 않는다면 다음 순서로 확인해볼 수 있습니다.
- 센서 입력 X가 정상적으로 ON/OFF되는지 확인
- 카운트 조건이 프로그램에서 성립하는지 확인
- 카운터 번호가 정확한지 확인
- 설정값 K가 올바른지 확인
- RST 조건이 계속 ON되어 있지 않은지 확인
- 카운터 현재값을 모니터링하여 변화 여부 확인
- 다른 프로그램에서 같은 카운터를 제어하는지 확인
특히 RST 조건이 항상 ON되어 있으면 카운터가 계속 초기화되어 값이 증가하지 않는 것처럼 보일 수 있습니다.
12. PLC 카운터 핵심 정리
PLC 카운터(Counter)는 입력 신호의 횟수를 계산하여 설정된 횟수에 따라 프로그램을 제어하는 기능입니다.
CTU는 값을 증가시키는 Count Up 개념이고, CTD는 값을 감소시키는 Count Down 개념입니다.
실무에서는 제품 수량, 공정 반복 횟수, 실린더 동작 횟수 등 다양한 데이터를 계산하는 데 활용할 수 있습니다.
카운터를 사용할 때는 카운트 조건뿐만 아니라 리셋 조건과 센서 신호의 안정성까지 함께 확인하는 것이 중요합니다.
함께 보면 좋은 글
카운터를 공부하기 전에 「PLC 타이머(Timer)란? TON·TOF 동작 원리와 래더 프로그램 예제」를 함께 보면 시간 제어와 횟수 제어의 차이를 이해하는 데 도움이 됩니다.
다음 글에서는 「PLC 데이터 레지스터(D)란? MOV 명령과 데이터 저장 방법」을 알아보겠습니다.
'PLC 기초' 카테고리의 다른 글
| PLC MOV·BMOV·FMOV 명령어 차이와 사용법|미쓰비시 PLC 데이터 전송 예제 (0) | 2026.09.03 |
|---|---|
| PLC 데이터 레지스터(D)란? MOV 명령어와 데이터 저장 방법 쉽게 이해하기 (0) | 2026.09.02 |
| PLC 타이머(Timer)란? TON·TOF 동작 원리와 래더 프로그램 예제 (0) | 2026.09.02 |
| PLC 인터록(Interlock)이란? 정역회전 래더 프로그램과 실제 사용 예제 (0) | 2026.09.01 |
| PLC 자기유지 회로란? START·STOP 래더 프로그램 원리와 예제 (0) | 2026.09.01 |


댓글