자동화 설비에서는 센서가 제품을 몇 개 감지했는지, 실린더가 몇 번 동작했는지처럼 동작 횟수를 세어야 하는 경우가 많습니다.
이때 사용하는 것이 바로 PLC 카운터(Counter)입니다.
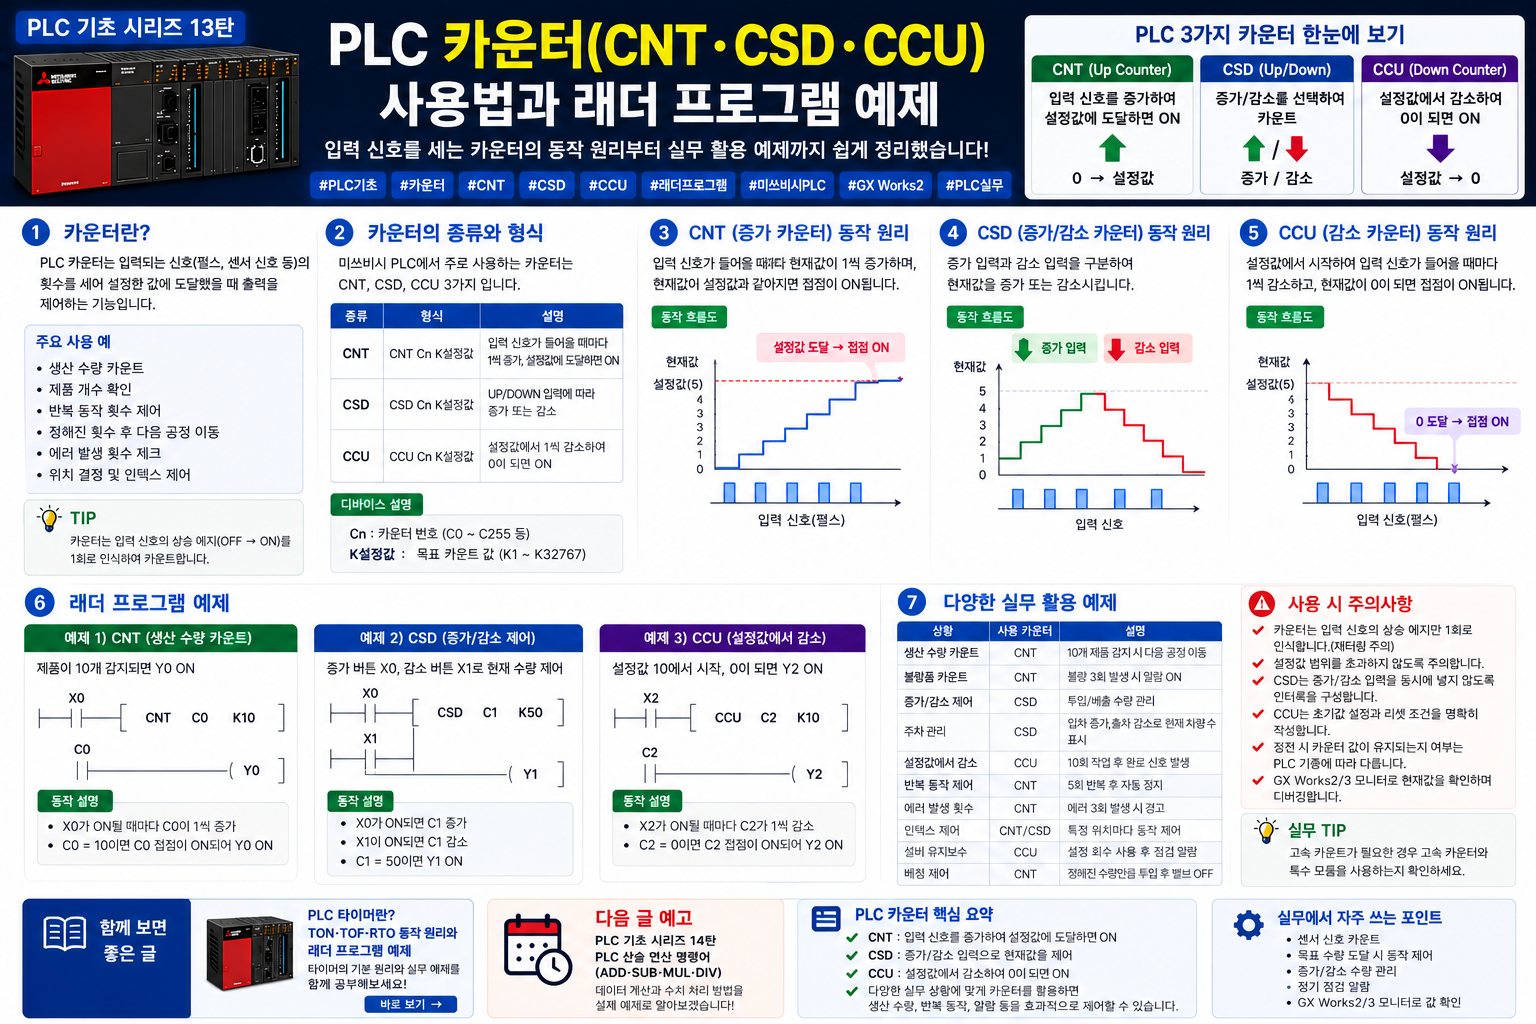
이번 PLC 기초 시리즈 13탄에서는 PLC 카운터의 동작 원리, CNT 카운터 사용법, 설정값, RST 초기화 방법과 미쓰비시 PLC 래더 프로그램 예제까지 쉽게 정리해보겠습니다.
1. PLC 카운터란?
PLC 카운터는 입력 신호가 들어온 횟수를 계산하여 설정한 횟수에 도달했을 때 특정 출력을 동작시키는 기능입니다.
쉽게 말하면 PLC 내부에 있는 전자식 숫자 카운터라고 생각하면 됩니다.
센서 감지 → 카운터 증가 → 설정 횟수 도달 → 카운터 접점 ON → 출력 동작
예를 들어 컨베이어에서 제품 10개가 지나가면 다음 공정으로 이동시키고 싶다면 센서 신호를 카운터로 계산하여 10회가 되었을 때 출력을 동작시킬 수 있습니다.
PLC 카운터 주요 사용 예
- 생산 제품 수량 카운트
- 센서 감지 횟수 확인
- 실린더 반복 동작 횟수 확인
- 설비 반복 횟수 관리
- 불량 발생 횟수 관리
- 일정 횟수 후 다음 공정 이동
- 유지보수 주기 관리
2. 미쓰비시 PLC 카운터 기본 형식
미쓰비시 PLC에서 일반 카운터를 사용할 때는 카운터 디바이스 C와 설정값을 사용합니다.
X0 ───── [ OUT C0 K10 ]
위 프로그램을 쉽게 풀어보면 다음과 같습니다.
| 항목 | 예시 | 의미 |
|---|---|---|
| 입력 | X0 | 카운트 신호 |
| 카운터 | C0 | 사용할 카운터 번호 |
| 설정값 | K10 | 목표 카운트 10회 |
즉 X0 입력 신호의 상승이 카운트될 때마다 현재값이 증가하고, 설정값에 도달하면 C0 접점이 ON되는 방식입니다.
미쓰비시 공식 Q시리즈 기초 교육자료에서도 입력 신호의 상승 시 카운터가 증가하고 설정값에 도달하면 카운터 접점이 동작하는 예제를 확인할 수 있습니다.
3. PLC 카운터 동작 원리
카운터의 가장 중요한 특징은 단순히 입력이 ON되어 있는 시간을 계산하는 것이 아니라 입력 신호의 변화에 따라 횟수를 계산한다는 점입니다.
예를 들어 C0의 설정값을 K5로 설정했다고 가정해보겠습니다.
X0 첫 번째 입력 → C0 현재값 1
X0 두 번째 입력 → C0 현재값 2
X0 세 번째 입력 → C0 현재값 3
X0 네 번째 입력 → C0 현재값 4
X0 다섯 번째 입력 → C0 현재값 5 → C0 접점 ON
따라서 센서가 제품을 하나씩 감지할 때마다 카운터 값을 증가시켜 생산 수량을 확인하는 프로그램을 만들 수 있습니다.
4. CNT 카운터 래더 프로그램 예제
제품을 감지하는 센서 X0가 10번 동작하면 컨베이어 완료 출력 Y0를 ON시키는 프로그램을 만들어보겠습니다.
X0 ───── [ OUT C0 K10 ]

C0 ─────────── ( Y0 )
동작 순서
① 제품이 센서를 통과합니다.
② X0 입력이 들어옵니다.
③ C0의 현재값이 증가합니다.
④ 이 과정을 반복합니다.
⑤ 카운트가 10회에 도달합니다.
⑥ C0 접점이 ON됩니다.
⑦ Y0 출력이 ON됩니다.
이런 방식은 실제 자동화 설비에서 제품 수량 확인, 박스 포장 수량 확인, 반복 작업 완료 신호 등에 활용할 수 있습니다.
5. PLC 카운터 RST 초기화 방법
카운터가 설정값에 도달했다고 해서 다음 작업에서 자동으로 처음부터 다시 사용할 수 있는 것은 아닙니다.
카운터를 다시 0부터 사용하려면 RST 명령으로 카운터를 초기화하는 방법을 알아두는 것이 중요합니다.
X0 ───── [ OUT C0 K10 ]

C0 ─────────── ( Y0 )

X1 ───── [ RST C0 ]
X1을 카운터 리셋 신호로 사용하면 X1이 ON될 때 C0의 현재값과 카운터 완료 상태를 초기화할 수 있습니다.
RST C0 → C0 카운터 초기화
미쓰비시 공식 교육자료에서도 카운터를 초기 상태로 되돌릴 때 RST 명령을 사용하는 예제가 제시되어 있습니다.
6. 카운터 설정값을 D 레지스터로 지정하기
카운터 설정값은 K10처럼 고정값으로만 사용할 필요는 없습니다.
프로그램에서 설정 횟수를 변경해야 한다면 D 데이터 레지스터를 이용해 카운터 설정값을 간접 지정할 수도 있습니다.
X0 ───── [ OUT C0 D10 ]
예를 들어 D10에 20이 저장되어 있다면 카운터의 목표값을 20으로 사용할 수 있습니다.
이 방식을 사용하면 HMI에서 작업자가 생산 목표 수량을 입력하고 PLC 카운터의 설정값을 변경하는 프로그램도 구성할 수 있습니다.
HMI 목표수량 입력 → D10 저장 → C0 설정값으로 사용
7. PLC 타이머와 카운터의 차이
PLC를 처음 공부할 때 타이머와 카운터를 헷갈리는 경우가 많습니다.
| 구분 | 타이머 | 카운터 |
|---|---|---|
| 기준 | 시간 | 횟수 |
| 대표 디바이스 | T | C |
| 주요 목적 | 시간 지연 | 동작 횟수 계산 |
| 활용 예 | 5초 후 모터 ON | 제품 10개 후 출력 ON |
쉽게 기억하면 시간을 재려면 타이머, 횟수를 세려면 카운터라고 생각하면 됩니다.
8. PLC 카운터 실무 활용 예제
생산 수량 관리
제품 감지 센서가 동작할 때마다 카운터를 증가시켜 현재 생산 수량을 관리할 수 있습니다.
박스 포장 제어
제품 10개가 박스에 들어가면 카운터 완료 접점을 이용하여 컨베이어를 정지하고 다음 박스를 공급할 수 있습니다.
반복 동작 관리
실린더가 일정 횟수 동작한 후 다음 공정을 실행하도록 만들 수 있습니다.
설비 유지보수
설비의 반복 동작 횟수를 기록하여 일정 횟수에 도달했을 때 점검 알람을 발생시키는 방식으로 활용할 수 있습니다.
9. 카운터가 올라가지 않을 때 확인할 것
현장에서 PLC 카운터가 정상적으로 증가하지 않는다면 프로그램만 수정하기 전에 입력 조건부터 확인하는 것이 좋습니다.
- X 입력이 실제로 ON/OFF되는지 확인
- 센서 입력 신호가 PLC까지 정상적으로 들어오는지 확인
- 카운터 번호가 중복 사용되고 있지 않은지 확인
- RST 조건이 계속 ON되어 있지 않은지 확인
- 설정값 K 또는 D 레지스터 값 확인
- GX Works2 모니터에서 카운터 현재값 확인
- 고속 펄스라면 일반 카운터로 처리 가능한 신호인지 확인
특히 고속으로 들어오는 펄스를 계수해야 하는 경우에는 일반 프로그램 카운터가 아니라 고속 카운터 기능이 필요한지 확인해야 합니다.
10. PLC 카운터 핵심 정리
PLC 카운터는 입력 신호의 횟수를 계산하는 기능입니다.
• C0, C1 등의 카운터 디바이스를 사용합니다.
• K값으로 목표 횟수를 지정할 수 있습니다.
• D 레지스터를 이용해 설정값을 변경할 수도 있습니다.
• 설정값에 도달하면 카운터 접점을 출력 조건으로 사용할 수 있습니다.
• RST 명령으로 카운터를 초기화할 수 있습니다.
카운터를 제대로 이해하면 생산 수량 관리부터 반복 동작, 설비 점검주기까지 다양한 자동화 프로그램에 활용할 수 있습니다.
함께 보면 좋은 글
다음 글 예고
PLC 기초 시리즈 14탄
PLC 사칙연산 명령어 사용법|ADD·SUB·MUL·DIV 래더 프로그램 예제
PLC 데이터 값을 더하고 빼고 곱하고 나누는 기본 연산 명령어와 실제 설비에서 사용하는 계산 프로그램을 예제로 알아보겠습니다.
다음 글에서는 데이터 레지스터와 함께 자주 사용하는 ADD, SUB, MUL, DIV 사칙연산 명령어를 실무 예제로 정리해보겠습니다.
'PLC 기초' 카테고리의 다른 글
| PLC INC·DEC 명령어 사용법|미쓰비시 INCP·DECP 래더 프로그램 예제 (0) | 2026.09.09 |
|---|---|
| PLC 사칙연산 명령어 사용법|ADD·SUB·MUL·DIV 미쓰비시 PLC 래더 프로그램 예제 (0) | 2026.09.09 |
| PLC 타이머란? TON·TOF·RTO 동작 원리와 래더 프로그램 예제 (0) | 2026.09.03 |
| PLC 비교 명령어 사용법|=, <>, >, <, >=, <= 조건과 래더 프로그램 예제 (0) | 2026.09.03 |
| PLC MOV·BMOV·FMOV 명령어 차이와 사용법|미쓰비시 PLC 데이터 전송 예제 (0) | 2026.09.03 |


댓글