PLC 프로그램에서는 단순히 입력을 ON/OFF하는 것뿐만 아니라 데이터 값을 비교하여 설비의 동작 조건을 결정하는 경우가 많습니다.
예를 들어 온도가 100 이상인지, 생산 수량이 목표값에 도달했는지, 현재 위치값이 설정값보다 큰지 등을 판단할 때 PLC 비교 명령어를 사용합니다.
이번 PLC 기초 시리즈 11탄에서는 미쓰비시 PLC를 기준으로 =, <>, >, <, >=, <= 비교 조건과 실제 래더 프로그램에서 사용하는 방법을 쉽게 알아보겠습니다.
1. PLC 비교 명령어란?
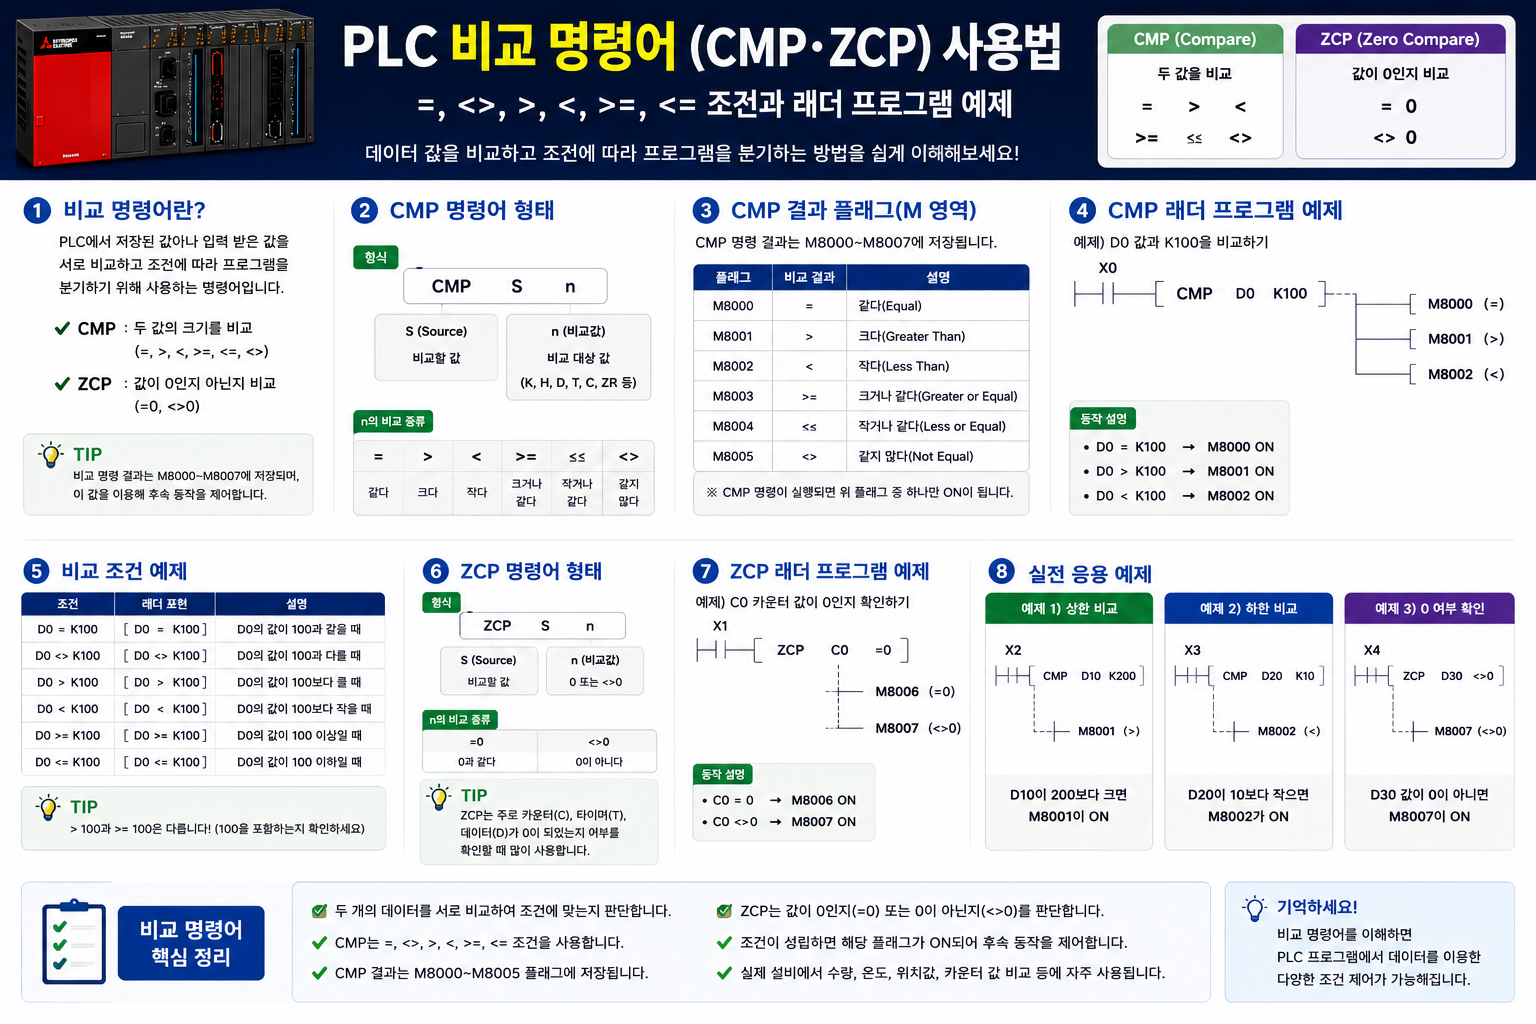
PLC 비교 명령어는 두 개의 데이터를 서로 비교하여 조건이 맞는지 판단하는 명령입니다.
예를 들어 D0에 현재 생산수량이 저장되어 있고 목표 생산수량이 100개라면 다음과 같은 조건을 만들 수 있습니다.
D0 >= K100
쉽게 말하면 D0의 값이 100 이상인가?를 PLC가 판단하는 것입니다.
조건이 참이면 뒤에 연결된 출력이나 프로그램 조건이 동작합니다.
2. PLC에서 많이 사용하는 비교 조건
| 비교 | 의미 | 예제 |
|---|---|---|
| = | 같다 | D0 = K100 |
| <> | 같지 않다 | D0 <> K100 |
| > | 크다 | D0 > K100 |
| < | 작다 | D0 < K100 |
| >= | 크거나 같다 | D0 >= K100 |
| <= | 작거나 같다 | D0 <= K100 |
여기서 D0는 데이터 레지스터이고 K100은 십진수 상수 100을 의미합니다.
3. = 비교 명령어 사용 예제
가장 기본적인 비교는 두 데이터가 같은지 확인하는 것입니다.
[ D0 = K100 ] ---------------- ( M0 )
D0의 값이 정확히 100이면 비교 조건이 성립하여 M0가 ON됩니다.
동작 예
D0 = 99 → M0 OFF
D0 = 100 → M0 ON
D0 = 101 → M0 OFF
설비에서는 특정 번호, 특정 위치값 또는 특정 생산수량에 도달했는지 확인할 때 사용할 수 있습니다.
4. > 비교 명령어 사용 예제
이번에는 현재 값이 설정값보다 큰 경우를 판단해보겠습니다.
[ D0 > K100 ] ---------------- ( M1 )
D0 값이 100보다 크면 M1이 ON됩니다.
동작 예
D0 = 90 → OFF
D0 = 100 → OFF
D0 = 101 → ON
여기서 중요한 부분은 >는 100을 포함하지 않는다는 점입니다.
5. >= 비교 명령어 사용 예제
현장에서는 특정 값 이상이 되었을 때 동작시키는 조건을 자주 사용합니다.
[ D10 >= K200 ] --------------- ( Y0 )
D10의 값이 200 이상이면 Y0가 ON됩니다.
동작 예
D10 = 199 → OFF
D10 = 200 → ON
D10 = 201 → ON
생산수량이 목표값에 도달했을 때 완료 신호를 발생시키거나 센서 측정값이 기준 이상일 때 경고를 발생시키는 프로그램 등에 활용할 수 있습니다.
6. < 와 <= 비교 명령어
반대로 현재 값이 설정값보다 작은지 확인할 수도 있습니다.
[ D20 < K50 ] ---------------- ( M10 )
D20 값이 50보다 작으면 M10이 ON됩니다.
[ D20 <= K50 ] --------------- ( M11 )
이 경우에는 D20 값이 50 이하일 때 M11이 ON됩니다.
따라서 <와 <=의 차이는 기준값 자체를 포함하는지 반드시 확인해야 합니다.
7. <> 같지 않다 조건
<>는 두 데이터가 서로 같지 않을 때 조건이 성립합니다.
[ D30 <> K0 ] ---------------- ( M20 )
D30의 값이 0이 아니라면 M20이 ON됩니다.
설비 상태값이나 에러코드가 0이 아닌 경우를 검출하는 등의 프로그램에서 활용할 수 있습니다.
8. PLC 비교 명령어 실무 활용 예
비교 명령어는 실제 자동화 설비에서 매우 다양하게 사용됩니다.
- 생산수량 목표 도달 확인
- 온도 상한·하한 감시
- 압력 데이터 비교
- 서보 위치값 확인
- 인버터 주파수 확인
- 설비 운전시간 비교
- 알람 발생 조건
- 제품 번호 및 차종 데이터 확인
특히 아날로그 값이나 데이터 레지스터를 사용하는 프로그램에서는 비교 명령을 매우 자주 볼 수 있습니다.
9. 비교 명령어에서 자주 하는 실수
초보자가 가장 많이 혼동하는 부분 중 하나가 >와 >=의 차이입니다.
예를 들어 조건이 D0 > K100이면 D0가 정확히 100일 때는 조건이 성립하지 않습니다.
100까지 포함하려면 D0 >= K100 조건을 사용해야 합니다.
또한 비교하는 데이터의 형식과 범위, 사용하는 PLC CPU 및 명령어 지원 여부도 확인하는 것이 좋습니다.
10. 비교 명령어 핵심 정리
| = | 두 값이 같다 |
| <> | 두 값이 다르다 |
| > | 왼쪽 값이 크다 |
| < | 왼쪽 값이 작다 |
| >= | 왼쪽 값이 크거나 같다 |
| <= | 왼쪽 값이 작거나 같다 |
PLC 비교 명령어를 이해하면 단순 ON/OFF 제어를 넘어 데이터를 이용한 조건 제어가 가능해집니다.
실제 PLC 프로그램을 분석할 때 D 데이터와 비교 기호가 보인다면 먼저 어떤 값과 어떤 값을 비교하고 있는지 확인하는 습관을 들이면 프로그램을 훨씬 쉽게 이해할 수 있습니다.
함께 보면 좋은 글
다음 PLC 기초 시리즈 12탄에서는 PLC 타이머(TON·TOF 등)의 동작 원리와 실제 래더 프로그램 예제를 알아보겠습니다.
'PLC 기초' 카테고리의 다른 글
| PLC 카운터란? CNT 명령어와 RST 사용법|미쓰비시 PLC 래더 프로그램 예제 (0) | 2026.09.09 |
|---|---|
| PLC 타이머란? TON·TOF·RTO 동작 원리와 래더 프로그램 예제 (0) | 2026.09.03 |
| PLC MOV·BMOV·FMOV 명령어 차이와 사용법|미쓰비시 PLC 데이터 전송 예제 (0) | 2026.09.03 |
| PLC 데이터 레지스터(D)란? MOV 명령어와 데이터 저장 방법 쉽게 이해하기 (0) | 2026.09.02 |
| PLC 카운터(Counter)란? CTU·CTD 동작 원리와 래더 프로그램 예제 (0) | 2026.09.02 |


댓글